Ipari tartálygyártás a PED irányelvek tükrében: Ezért kritikus a tanúsított minőség
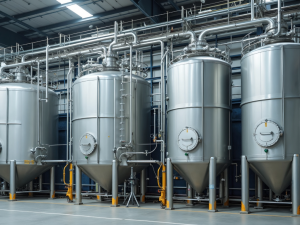 A vegyiparban, az élelmiszeriparban és az energiaágazatban alkalmazott nyomástartó berendezések működtetése kiemelt kockázattal járó feladat. Amikor a technológiai rendszerben magas nyomás vagy agresszív közegek jelenlétében zajlik a termelés, a legapróbb hegesztési hiba is katasztrofális következményekkel járhat. Ebben a környezetben a professzionális fémmegmunkálás nem egyszerűen műhelymunka, hanem komplex mérnöki folyamat, amelynek minden fázisa a maximális üzembiztonságot szolgálja.
A minőség garanciája az európai szabványok betartásában rejlik. A Hegesztő 2001 Kft. műhelyében a tervezéstől a végső nyomáspróbáig minden lépést szigorú előírások határoznak meg. Ez a szakmai szemlélet biztosítja, hogy a kikerülő ipari tárolók hosszú évtizedeken át megbízhatóan működjenek.
Hogyan garantálja a tanúsított tartálygyártás a biztonságot?
Az Európai Unió területén a nyomástartó berendezések tervezését és kivitelezését a Nyomástartó Berendezések Irányelve (PED – 2014/68/EU) szabályozza. Minden olyan zárt edény esetében, ahol a belső nyomás meghaladja a 0,5 bar értéket, az előállítás folyamatát kötelezően a PED előírásai szerint kell lefolytatni. Az irányelv a berendezéseket a nyomás, a térfogat és a közeg veszélyességi besorolása alapján veszélyességi kategóriákba sorolja, ami meghatározza a független tanúsító szervezet bevonásának szükségességét.
A tanúsított minőség első alappillére a nyomon követhető alapanyag-gazdálkodás. Tárolóedények készítésekor kizárólag olyan nemesacélokat szabad felhasználni, amelyek rendelkeznek az EN 10204 szerinti 3.1 vagy 3.2 típusú műbizonylattal. Ez a dokumentáció igazolja az alapanyag kémiai összetételét és szilárdságát, kizárva a nem megfelelő minőségű lemezek beépülését.
A hegesztési technológia és a szakemberek minősítése a minőségbiztosítás másik eleme. Nyomástartó rendszereknél kizárólag jóváhagyott hegesztési utasítások (WPS) alapján, érvényes eljárásvizsgálatokkal rendelkező hegesztőket szabad foglalkoztatni. A varratok tömörségét roncsolásmentes anyagvizsgálatokkal – például vizuális, folyadékbehatolásos, ultrahangos vagy radiográfiai módszerekkel – igazolják szakembereink.
Milyen előírások határozzák meg a tartálygyártásban a szigorú szabályokat?
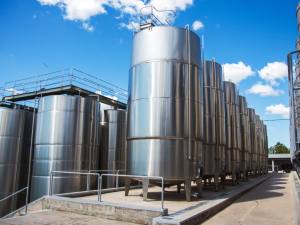 Az EN 13445 és az EN 14015 szabványok szerinti tervezés során a mérnökök fejlett végeselemes szilárdsági számításokat alkalmaznak. Ez a digitális méretezés garantálja, hogy a köpenylemezek és csőcsonk-behegesztések még az extrémebb üzemi hőmérsékleten se szenvedjenek alakváltozást. A gyártás befejező fázisában a berendezések átesnek a felügyelt szilárdsági víznyomáspróbán, ahol a tervezési nyomás másfélszeresével tesztelik a szerkezet épségét.
A folyamat lezárásaként kiállított CE-megfelelőségi nyilatkozat és a komplett műszaki dokumentáció igazolja a berendezés szabványosságát. Ez a dokumentáció tartalmazza a jóváhagyott terveket, a számításokat, a varratvizsgálati jegyzőkönyveket és a nyomáspróba tanúsítványát, ami elengedhetetlen a hivatalos üzembe helyezéshez.
Kérdések és válaszok a nyomástartó berendezésekről
Mikor kötelező a CE-jelölés elhelyezése az egyedi tárolóedényeken?
Minden olyan nyomástartó berendezésen kötelező feltüntetni a CE-jelölést, amely a PED irányelv hatálya alá esik. Ez a jelzés garantálja a megrendelő számára, hogy a termék megfelel az Európai Unió valamennyi biztonsági követelményének.
Milyen szerepet játszik a bejelentett szervezet az edények készítése során?
A kijelölt tanúsító szervezetek független harmadik félként felügyelik a kivitelezést. Ellenőrzik a szilárdsági terveket, felülvizsgálják a hegesztési naplókat és igazolják a végső víznyomáspróba sikerességét.
Miért elengedhetetlen az alapanyagok 3.1-es műbizonylata a nemesacél tárolók előállításakor?
A 3.1-es műbizonylat az alapanyagok eredetét és fizikai tulajdonságait igazoló okmány. E dokumentum nélkül nem igazolható, hogy a felhasznált acéllemez kibírja-e a méretezés során kalkulált feszültségeket.
Hogyan történik a hegesztési varratok roncsolásmentes ellenőrzése az üzemben?
A hegesztési kötéseket először vizuális vizsgálatnak vetjük alá, majd a felületi repedések kiszűrésére folyadékbehatolásos vizsgálatot végzünk. A varratok belső szerkezetének hibátlanságát röntgen- vagy ultrahangos vizsgálattal igazolják akkreditált szakembereink.
Mi a teendő, ha a tárolt közeg erősen maró vagy robbanásveszélyes tulajdonságú?
Ilyen esetekben a tervezési fázisban speciális, magas molibdéntartalmú ötvözeteket határozunk meg, növeljük a korróziós pótlékot, és robbanásbiztos szerelvényezést alkalmazunk a teljes biztonság érdekében.
Döntési szempontok
A PED irányelveknek megfelelő ipari edények kivitelezése nem csupán jogszabályi kötelezettség, hanem a felelősségteljes és üzembiztos termelés elengedhetetlen záloga. A szigorúan auditált gyártási munkafolyamatok és a többlépcsős minőségellenőrzés garantálja, hogy a berendezések extrém igénybevétel mellett is megőrizzék strukturális integritásukat. A Hegesztő 2001 Kft. tanúsított mérnöki háttere és minősített hegesztési technológiái biztosítják, hogy minden elkészült berendezés a legmagasabb biztonsági szabványok szerint szolgálja az Ön üzemének hatékony működését.